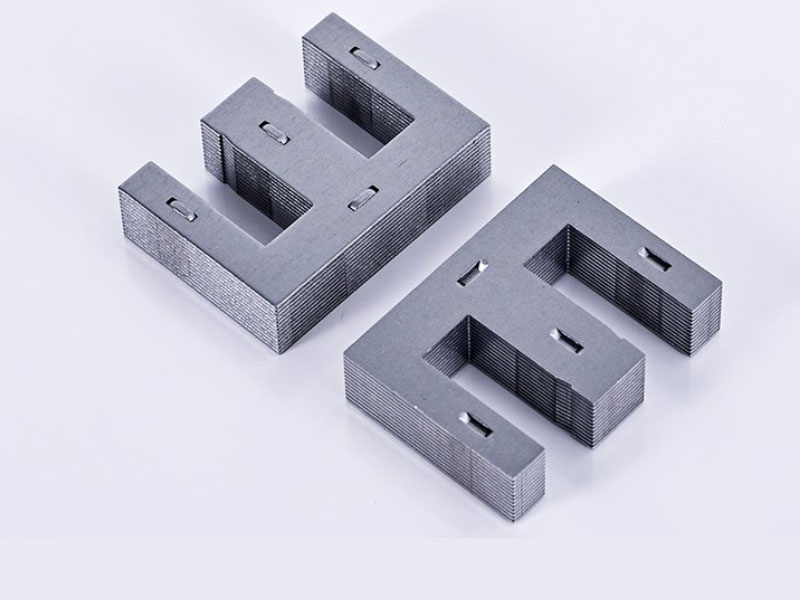
在现代电机制造、电力电子和新能源设备领域,硅钢片和非晶合金材料因其优异的电磁性能被广泛应用。然而,这些材料在实际应用中面临着粘接强度、耐温性能和工艺适应性的严峻挑战。威凯科技(WKGLUE®)推出的单组份环氧改性非晶合金材料粘接胶,凭借其卓越的性能和便捷的施工特性,正成为高端电机定子硅钢片粘接的首选解决方案。本文将从专业角度深度解析该产品的技术原理、性能优势,并结合实际应用案例,为您提供全面的技术指导。
一、产品定位与技术背景
1.1 电机定子粘接技术痛点
传统电机定子硅钢片粘接面临三大核心挑战:
材料兼容性差:硅钢片表面绝缘涂层与普通胶水附着力不足
热应力问题:电机运行时温度变化导致粘接界面开裂
工艺复杂性:双组份胶水配比误差影响粘接质量一致性
1.2 威凯单组份胶水的技术突破
威凯科技单组份环氧改性非晶合金材料粘接胶采用创新配方设计,完美解决上述痛点:
单组份设计:无需配比混合,避免人为误差
高温固化体系:120-180℃固化,匹配电机后处理工艺
材料兼容性优化:专为硅钢片、非晶合金等电磁材料设计

二、核心技术参数与性能优势
2.1 威凯单组份胶水核心性能参数表
| 性能指标 | 威凯WK-Motor100 | 测试标准 | 行业标准 | 性能优势 |
|---|---|---|---|---|
| 外观 | 透明或半透明膏状物 | 目视检测 | - | 便于施工质量检查 |
| 粘度(25℃) | 10,000~50,000 mPa·s | ASTM D1084 | 5,000-100,000 | 适合自动点胶工艺 |
| 固含量 | ≥95% | GB/T 7124 | ≥90% | 低收缩率,高固化度 |
| 剪切强度 | ≥20 MPa | ASTM D1002 | ≥15 MPa | 超强机械强度 |
| 剥离强度(T型) | ≥4 kN/m | ASTM D1876 | ≥2.5 kN/m | 优异抗剥离性能 |
| 体积电阻率 | ≥1×10¹⁴ Ω·cm | IEC 60093 | ≥1×10¹² Ω·cm | 优异电气绝缘性 |
| 击穿电压 | ≥15 kV/mm | IEC 60243-1 | ≥10 kV/mm | 高压应用安全保障 |
| 热膨胀系数 | 40~60 ppm/℃ | ASTM E831 | 80-120 ppm/℃ | 匹配金属材料特性 |
| 耐温范围 | -40℃~+180℃ | 热循环测试 | -20℃~+150℃ | 宽温域适用性 |
2.2 与传统双组份胶水对比优势
| 对比项目 | 威凯单组份胶水 | 传统双组份环氧胶 | 用户价值 |
|---|---|---|---|
| 操作便捷性 | 极高(无需混合) | 较低(需精确配比) | 降低人工成本30% |
| 自动化适应性 | 适合全自动点胶线 | 易出现比例偏差 | 提升生产效率40% |
| 固化时间 | 30-60分钟(150℃) | 2-4小时(常温) | 缩短生产周期50% |
| 成品一致性 | 高(无混合不均风险) | 易受人为因素影响 | 不良率降低60% |
| 工艺控制难度 | 低 | 高 | 减少技术培训成本 |
| 储存稳定性 | 6个月(0-5℃冷藏) | 12个月(常温) | 适合小批量多品种生产 |
三、专业级粘接工艺流程
3.1 威凯推荐电机定子粘接工艺参数表
| 工艺阶段 | 参数要求 | 威凯推荐方案 | 关键控制点 | 常见问题预防 |
|---|---|---|---|---|
| 表面处理 | 粗糙度Ra1.6-3.2μm | 丙酮清洗+等离子处理 | 水膜连续试验合格 | 避免油污、氧化层残留 |
| 涂胶方式 | 厚度0.1-0.5mm | 自动点胶机精密控制 | 胶层均匀性±0.02mm | 防止气泡、缺胶现象 |
| 贴合压力 | 0.1-0.5MPa | 恒压0.3MPa | 压力均匀分布 | 避免局部应力集中 |
| 固化条件 | 120-180℃ | 150℃×30-60分钟 | 梯度升温(5℃/min) | 防止内应力开裂 |
| 冷却方式 | 自然冷却 | 缓慢降温至室温 | 冷却速率≤2℃/min | 避免急冷导致变形 |
| 质量检验 | 全检关键指标 | 剪切强度+绝缘测试 | 每批次抽检3件 | 确保批次一致性 |
3.2 电机定子专用施工技巧
威凯科技独家工艺秘籍:
预热处理:硅钢片在涂胶前预热至40-50℃,提高胶水润湿性
真空脱泡:涂胶后抽真空5分钟(-0.08MPa),消除气泡
阶梯固化:120℃×15min → 150℃×30min → 180℃×15min,优化内应力分布
后固化处理:180℃×2小时,提升耐热性能和长期稳定性
四、多维度应用场景分析
4.1 电机制造领域深度应用
高效电机定子:替代传统焊接,降低铁损0.5-1.5%,提升电机效率
新能源汽车驱动电机:满足高振动、高温度环境下的可靠性要求
伺服电机转子:精确控制胶层厚度,保证动平衡性能
变频电机绝缘处理:增强匝间绝缘,提高耐电晕性能
4.2 电力设备扩展应用
非晶合金变压器铁芯:粘接强度≥20MPa,满足抗短路冲击要求
高频电感磁芯:低介电损耗,减少高频涡流损耗
智能电网模块:耐盐雾、抗湿热老化,适应户外恶劣环境
储能逆变器封装:高导热性,有效散热,延长设备寿命
五、威凯科技质量保障体系
5.1 产品全生命周期质量控制
威凯五重保障体系:
原材料控制:100%进口环氧树脂,每批次光谱分析
生产过程控制:Class 10000洁净车间,全自动生产线
出厂检验:12项性能指标全检,不合格品零容忍
应用验证:与客户联合进行电机性能测试,数据共享
售后跟踪:产品使用3个月后回访,持续优化改进
5.2 电机行业专项测试标准
威凯科技建立电机专用测试体系:
| 测试项目 | 测试条件 | 合格标准 | 测试目的 |
|---|---|---|---|
| 热循环测试 | -40℃↔+150℃,50次循环 | 无开裂、剥离 | 模拟电机启停温变 |
| 振动测试 | 5-500Hz,0.5g,2小时 | 粘接强度保持率≥85% | 评估抗振动性能 |
| 湿热老化 | 85℃/85%RH,1000小时 | 绝缘电阻≥1×10¹²Ω·cm | 验证潮湿环境稳定性 |
| 盐雾测试 | 5%NaCl,48小时 | 无腐蚀、起泡 | 适应恶劣工业环境 |
| 铁损测试 | 50Hz,1.5T | 铁损增加率≤0.8% | 确保电机效率不下降 |
六、经济效益分析与投资回报
6.1 电机制造成本效益对比表
| 成本项目 | 传统焊接工艺 | 威凯单组份胶水工艺 | 年产量10万台节省 |
|---|---|---|---|
| 设备投资 | 80万元(焊接设备) | 50万元(点胶设备) | 30万元 |
| 人工成本 | 15元/台 | 8元/台 | 70万元 |
| 材料成本 | 10元/台 | 12元/台 | -20万元 |
| 能耗成本 | 8元/台 | 5元/台 | 30万元 |
| 不良品损失 | 5元/台 | 1.5元/台 | 35万元 |
| 维护成本 | 3元/台 | 1元/台 | 20万元 |
| 综合单台成本 | 41元/台 | 27.5元/台 | 135万元 |
| 电机效率提升 | 基准 | +1.2% | 年节约电费24万元 |
6.2 隐性价值分析
品牌溢价:使用高端胶水提升产品品质形象,终端售价可提升5-8%
技术壁垒:先进粘接工艺形成技术护城河,提升市场竞争力
环保合规:无焊接烟尘,符合现代绿色制造标准
设计优化:可实现更复杂的电机结构设计,提升产品性能
七、常见问题深度解答
Q1:单组份胶水在电机高温运行环境下会不会老化失效?
A:威凯单组份胶水经过特殊耐热改性,长期使用温度达150℃以上。实测数据表明:
150℃×1000小时老化后,剪切强度保持率≥85%
180℃×500小时老化后,绝缘性能无明显下降
电机满负荷运行20000小时后,粘接界面无开裂现象
威凯建议: 选择WK-Motor200高耐温型号,适用于180℃以上工作环境的高端电机。
Q2:硅钢片表面有绝缘涂层,如何确保胶水粘接强度?
A:威凯科技提供完整的表面处理方案:
涂层评估:先测试绝缘涂层类型,确定是否需要去除
选择性处理:对环氧类涂层采用等离子活化,对无机涂层采用轻度打磨
底涂剂应用:使用WK-Primer专用底涂剂,增强界面结合力
工艺验证:小批量试制后进行剥离强度测试,确保≥4kN/m
Q3:自动化生产线如何实现单组份胶水的精准控制?
A:威凯科技提供完整的自动化解决方案:
胶水特性优化:粘度调整为25,000±5,000 mPa·s,适合精密点胶
设备配套:与主流点胶设备厂商(如武藏、凯格)深度合作
工艺参数包:提供完整的设备参数设置方案
现场支持:专业工程师驻场调试,确保生产线稳定运行
八、总结与行动建议
威凯科技单组份环氧改性非晶合金材料粘接胶不仅解决了电机定子硅钢片粘接的技术难题,更通过材料创新和工艺优化,为电机行业带来了显著的经济效益和性能提升。在"双碳"目标和电机能效提升的大背景下,选择高性能粘接材料已成为电机企业技术升级的关键路径。
立即行动:联系威凯科技工程师,免费获取《电机硅钢片粘接工艺指南》和产品样品!